Das ISO-9001-Zertifikat und sein aktueller Geltungsbereich werden im Rahmen der Freigabe bereitgestellt.
Fertigungsüberwachung
Qualitätskontrolle
Die Werkzeugqualität wird durch Prüfungen in jeder Fertigungsphase sichergestellt.
Dem Kunden werden folgende Dokumente zur Verfügung gestellt:
- Prüfbericht zum Formaufbau;
- Prüfbericht zum Stahlmaterial;
- IQC-Bericht;
- IPQC-Bericht;
- Musterprüfbericht.
01 / Qualitätsmanagement
Managementsystem und Prüfaufzeichnungen
Das Qualitätsmanagementsystem umfasst ISO 9001 und ISO 13485. Die Fertigungsüberwachung beinhaltet IQC, IPQC, Prüfung des Formaufbaus und des Stahls, Musterprüfung sowie die Endprüfung vor dem Versand.
Die Produktqualität beginnt bei der Konstruktion: Bei komplexen Teilen hilft eine vereinbarte Moldflow-Analyse oder eine gleichwertige CAE-Simulation, die Risiken von Verzug, Einfallstellen, Lufteinschlüssen und unerwünschten Bindenähten frühzeitig zu verringern.
Das ISO-13485-Zertifikat und sein aktueller Geltungsbereich werden im Rahmen der Freigabe bereitgestellt.
Wareneingangsprüfung, fertigungsbegleitende Prüfung, Werkzeugbemusterung und Musterprüfung erfolgen nach dem Qualitätsplan des Projekts. Die Abnahmekriterien werden mit dem Kunden vereinbart.
02 / IQC
Wareneingangsprüfung
IQC sowie die Prüfung von Stahl und Formaufbau erfolgen vor der Freigabe der Materialien und Komponenten für die Fertigung.
- Stahl
- Die Stahlprüfung wird in einem Bericht dokumentiert; die Prüfmerkmale richten sich nach den Projektanforderungen.
- Formaufbau
- Die Prüfung des Formaufbaus wird gemäß dem vereinbarten Prüfplan dokumentiert.
- IQC
- Die IQC-Ergebnisse werden in Prüfaufzeichnungen festgehalten; Stichprobenumfang und Abnahmekriterien richten sich nach dem Qualitätsplan des Projekts.
03 / IPQC
Fertigungsbegleitende Prüfung
IPQC begleitet CNC-Bearbeitung, Senkerodieren, Drahterodieren, Montage und die erste Bemusterung. Toleranzen, Messintervalle und Prüfpunkte werden im Qualitätsplan des Projekts festgelegt.
CNC
Die fertigungsbegleitende Prüfung ist Teil des Fertigungsprozesses. Der Messplan nach der CNC-Bearbeitung richtet sich nach Geometrie und Toleranzen des Bauteils.
Senkerodieren (EDM)
Nach dem Senkerodieren werden bearbeitete Oberflächen und Maße gemäß dem Projektplan geprüft.
Drahterodieren
Das Drahterodieren ist ein eigener Fertigungsschritt. Das Verfahren zur Profilprüfung wird anhand der Geometrie und Zeichnungsanforderungen gewählt.
Montage
Nach Freigabe und Bearbeitung folgen Montage, erste Bemusterung und bei Bedarf Konstruktions- und Werkzeugkorrekturen.
Toleranzen und Prüfpunkte werden in der technischen Projektdokumentation vereinbart.
04 / Messmittel
Mess- und Prüfmittel
Messbereiche, erforderliche Genauigkeit und Prüfverfahren richten sich nach den Anforderungen des jeweiligen Bauteils.
| Maschinen und Anlagen | Verwendungszweck | Anwendungsbereich | Maschinen und Anlagen |
|---|---|---|---|
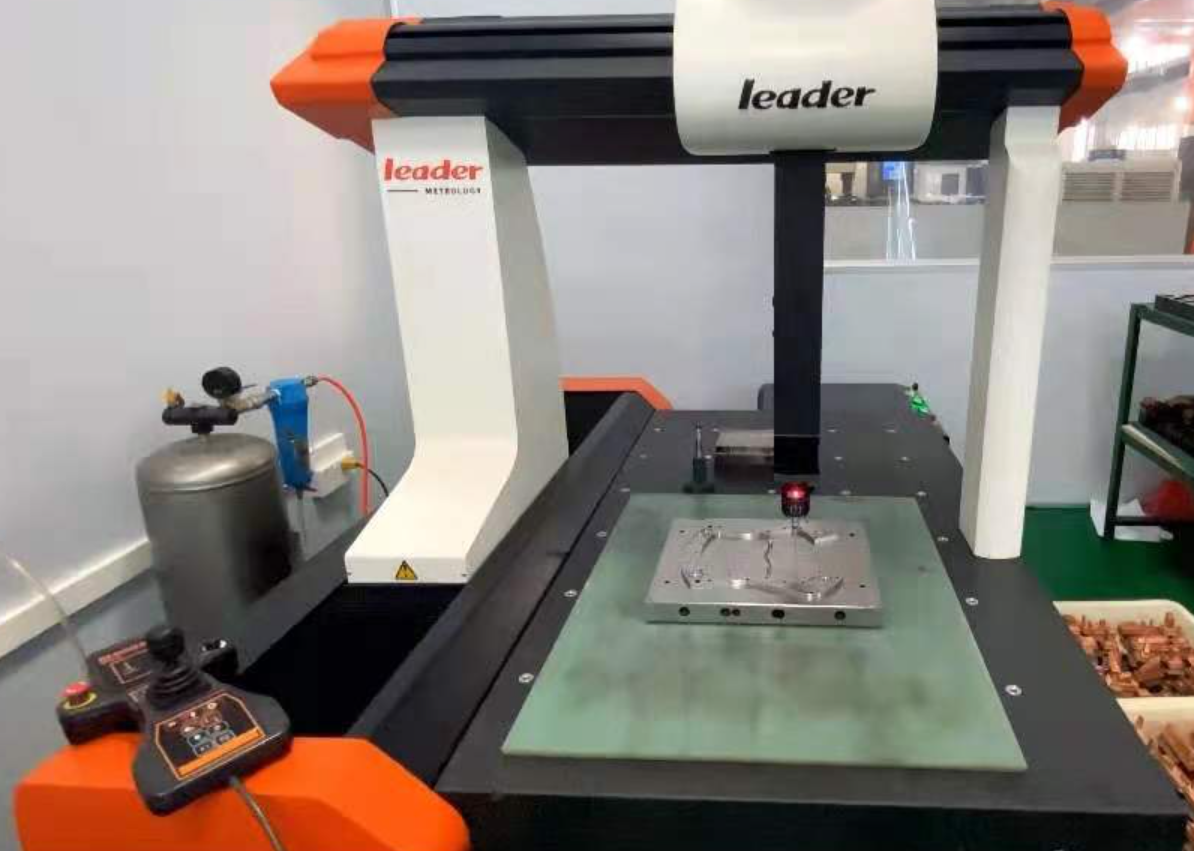
| Mitutoyo-Koordinatenmessmaschine / Kennzeichnung Leader | Koordinatenmessung | Maßprüfung von Werkzeugkomponenten und Mustern | Mitutoyo MIRACLE NC685 |
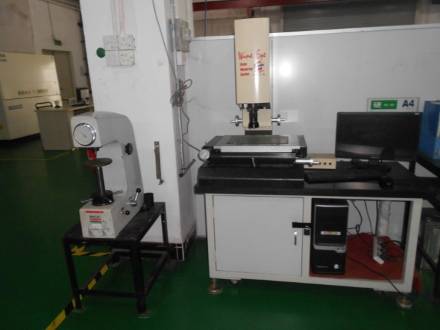
| Optischer Profilprojektor / HC-100315 2D-System | Optische Prüfung von Profilen und Abmessungen | In 2D messbare Bauteile und Muster | HC-100315 |
| HR-150A Härteprüfgerät | Härteprüfung | Metallische Materialien und Komponenten | HR-150A |
| 518-321E-21 Höhenmessgerät | Höhenmessung | Werkzeugteile und Komponenten | HR-150A |
Messbereiche, erforderliche Genauigkeit und Prüfbedingungen werden für die jeweilige Aufgabe festgelegt. Die Messmitteldokumentation wird im Rahmen der Freigabe bereitgestellt.
05 / Werkzeugbemusterung
T1, Musterprüfung und Korrekturen
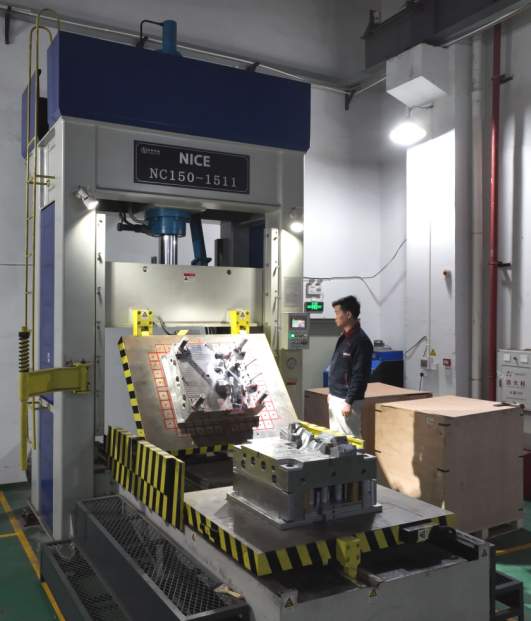
Nach der Montage erfolgt die erste Bemusterung. Je nach Ergebnis wird der nächste Projektschritt freigegeben oder das Werkzeug durchläuft Konstruktionsänderungen, Nachbearbeitung, Montage und eine erneute Bemusterung.
- 01Werkzeugmontage
Erfolgt nach Konstruktionsfreigabe und Komponentenfertigung.
- 02Erste Bemusterung / T1
Das Werkzeug wird nach der Montage bemustert. Die eigenen Maschinen decken den Bereich von 90–530 t Schließkraft ab.
- 03Musterprüfung
Die Ergebnisse der Musterprüfung werden in einem Bericht dokumentiert.
- 04Korrekturen
Bei Bedarf sind Konstruktionsänderungen und die Wiederholung von Fertigungsschritten vorgesehen.
- 05Bestätigung
Nach dem erneuten Durchlauf erfolgen Bemusterung und Übergabe beziehungsweise Versand.
06 / Vor dem Versand
Endprüfung
Vor dem Versand erfolgen nach der Bemusterung und gegebenenfalls erforderlichen Korrekturen die Musterprüfung, Endprüfung und Werkzeugabnahme.
- Abmessungen
- Die Maßprüfung erfolgt mit Messmitteln; der Inhalt des Messberichts richtet sich nach dem Prüfplan.
- Werkzeugfunktion
- Nach den Korrekturen wird das Werkzeug erneut bemustert.
- Sichtprüfung
- Die Sichtprüfung erfolgt vor der Endabnahme und Verpackung.
- Verpackungen
- Verpackungsanforderungen und deren Prüfung werden für jede Lieferung vereinbart.
07 / Dokumentation
Projektdokumentation
Der Umfang der Projektdokumentation wird mit dem Kunden vereinbart und kann die folgenden Prüfaufzeichnungen umfassen.
Prüfbericht zum Formaufbau
Bericht über die Prüfung des Formaufbaus.
Stahlprüfbericht
Bericht über die Stahlprüfung.
IQC-Aufzeichnung
Wareneingangsprüfung.
IPQC-Aufzeichnung
Fertigungsbegleitende Prüfung.
Musterprüfbericht
Bericht über die Musterprüfung.
Bestätigung vor dem Versand
Qualitätsbestätigung vor dem Versand.
Weitere Zertifikate, Messberichte, Bemusterungsberichte und Packlisten werden bei der Abstimmung der technischen Anforderungen vereinbart.
08 / Bildmaterial
Messung und Prüfung
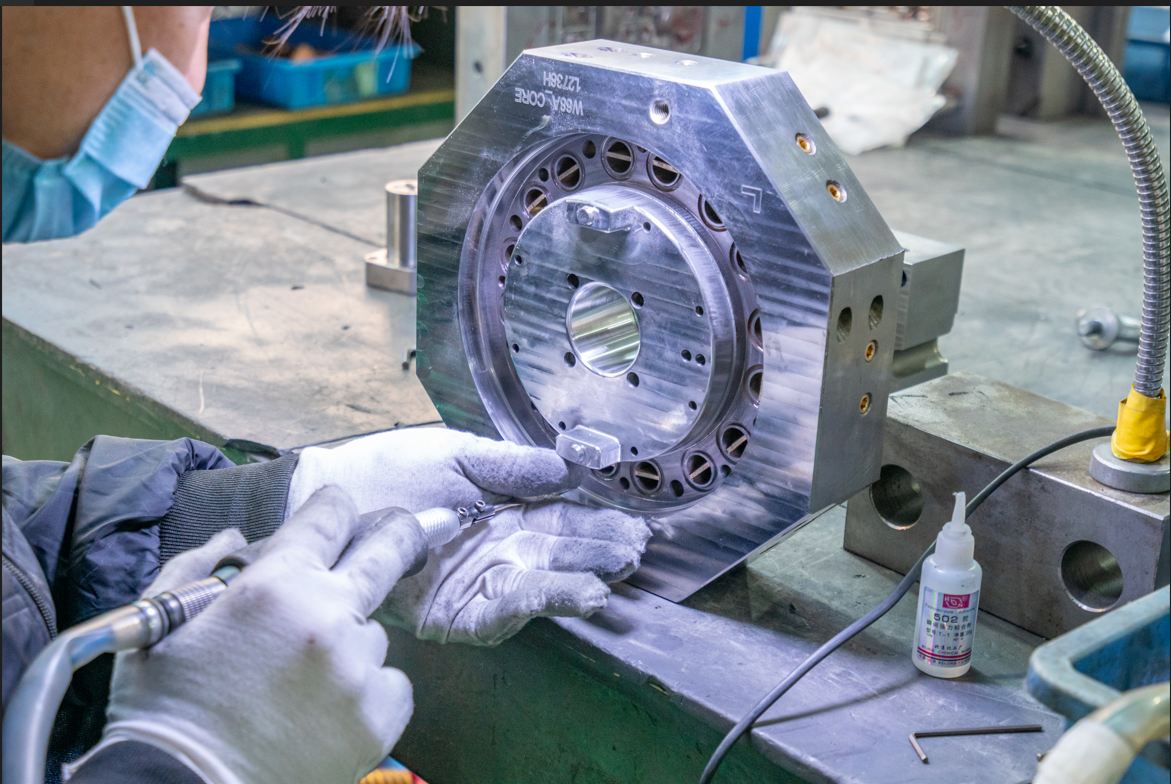
Messung und Prüfung erfolgen mit einer Koordinatenmessmaschine, einem optischen Profilprojektor und Anlagen zum Einpassen von Werkzeugen.