Le certificat ISO 9001 et son périmètre actuel sont fournis lors de la validation.
Suivi de fabrication
Contrôle qualité
La qualité du moule est assurée par des contrôles à chaque étape de la fabrication.
Les documents suivants sont fournis au client :
- Rapport de contrôle de la carcasse du moule ;
- Rapport de contrôle de l’acier ;
- Rapport IQC ;
- Rapport IPQC ;
- Rapport de contrôle des échantillons.
01 / Management de la qualité
Système de management et enregistrements de contrôle
Le système de management de la qualité comprend ISO 9001 et ISO 13485. Le suivi de fabrication inclut l’IQC, l’IPQC, le contrôle de la carcasse et de l’acier, le contrôle des échantillons et le contrôle final avant expédition.
La qualité du produit commence dès la conception : pour les pièces complexes, une analyse Moldflow convenue ou une simulation CAE équivalente aide à réduire en amont les risques de gauchissement, de retassures, de poches d’air et de lignes de soudure indésirables.
Le certificat ISO 13485 et son périmètre actuel sont fournis lors de la validation.
Le contrôle à réception, le contrôle en cours de fabrication, les essais du moule et le contrôle des échantillons suivent le plan qualité du projet. Les critères de réception sont convenus avec le client.
02 / IQC
Contrôle à réception
L’IQC et les contrôles de l’acier et de la carcasse sont réalisés avant la mise à disposition des matières et composants pour la fabrication.
- Acier
- Le contrôle de l’acier est consigné dans un rapport ; les caractéristiques à vérifier dépendent des exigences du projet.
- Carcasse du moule
- Le contrôle de la carcasse est documenté conformément au plan de contrôle convenu.
- IQC
- Les résultats de l’IQC sont consignés dans les enregistrements de contrôle ; l’échantillonnage et les critères de réception suivent le plan qualité du projet.
03 / IPQC
Contrôle en cours de fabrication
L’IPQC accompagne l’usinage CNC, l’électroérosion par enfonçage et à fil, l’assemblage et les premiers essais. Les tolérances, les fréquences de mesure et les points de contrôle sont définis dans le plan qualité du projet.
CNC
Le contrôle en cours de fabrication fait partie du processus de production. Le plan de mesure après usinage CNC dépend de la géométrie et des tolérances de la pièce.
Électroérosion par enfonçage (EDM)
Après l’électroérosion par enfonçage, les surfaces usinées et les dimensions sont contrôlées selon le plan du projet.
Électroérosion à fil
L’électroérosion à fil constitue une étape distincte de fabrication. La méthode de contrôle des profils est choisie selon la géométrie et les exigences du plan.
Assemblage
Après validation et usinage viennent l’assemblage, les premiers essais et, si nécessaire, les corrections de conception et du moule.
Les tolérances et les points de contrôle sont convenus dans la documentation technique du projet.
04 / Moyens de mesure
Moyens de mesure et de contrôle
Les plages de mesure, la précision requise et les méthodes de contrôle dépendent des exigences de chaque pièce.
| Machines et équipements | Utilisation | Domaine d’application | Machines et équipements |
|---|---|---|---|
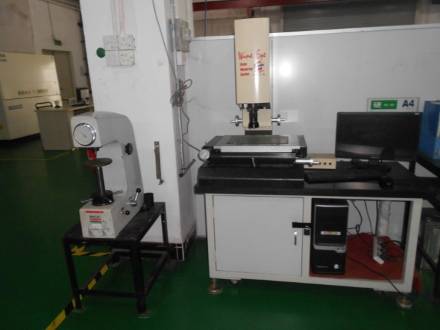
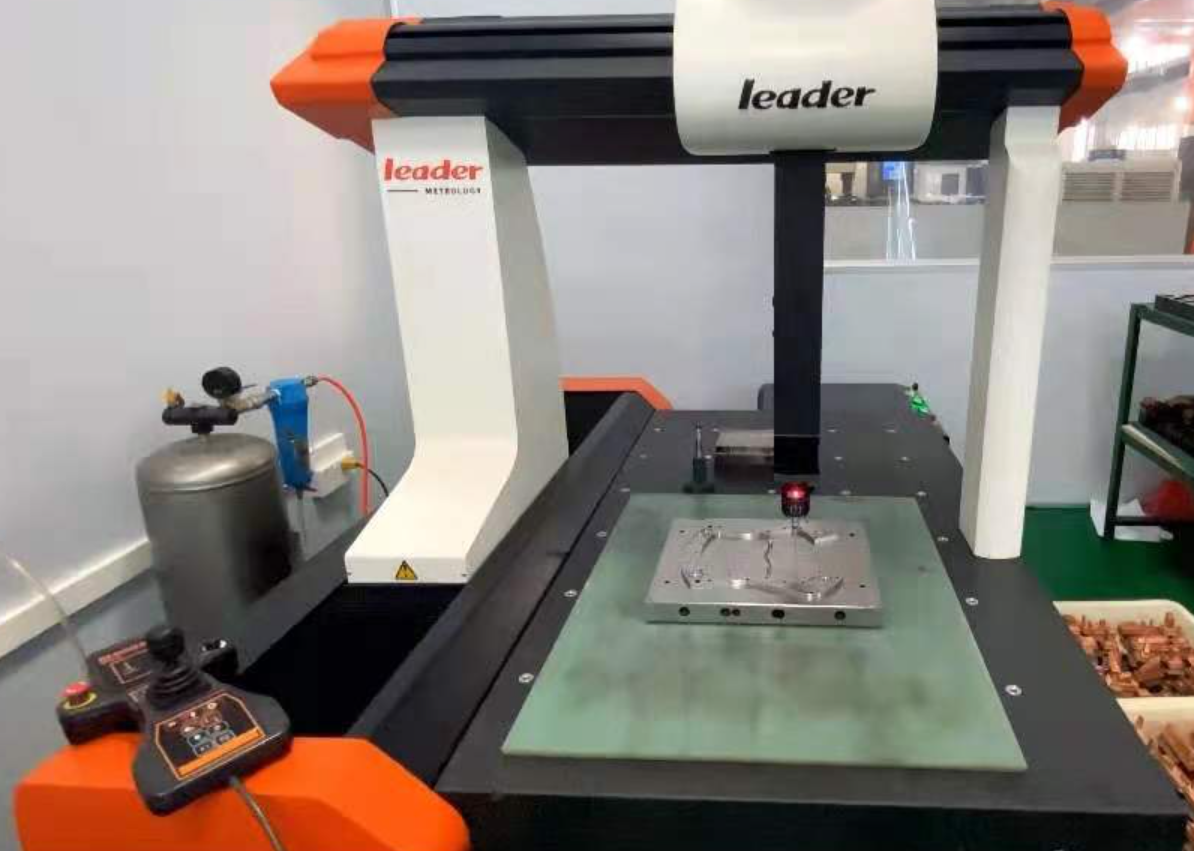
| Machine de mesure tridimensionnelle Mitutoyo / marquage Leader | Mesure tridimensionnelle | Contrôle dimensionnel des composants de moules et des échantillons | Mitutoyo MIRACLE NC685 |
| Projecteur de profil optique / système 2D HC-100315 | Contrôle optique des profils et dimensions | Pièces et échantillons mesurables en 2D | HC-100315 |
| Duromètre HR-150A | Contrôle de dureté | Matières et composants métalliques | HR-150A |
| Colonne de mesure 518-321E-21 | Mesure de hauteur | Pièces et composants de moules | HR-150A |
Les plages de mesure, la précision requise et les conditions de contrôle sont définies pour chaque tâche. La documentation des moyens de mesure est fournie lors de la validation.
05 / Essais du moule
T1, contrôle des échantillons et corrections
Les premiers essais suivent l’assemblage. Selon les résultats, la prochaine étape du projet est validée ou le moule passe par des modifications de conception, une reprise d’usinage, un assemblage et de nouveaux essais.
- 01Assemblage du moule
Réalisé après validation de la conception et fabrication des composants.
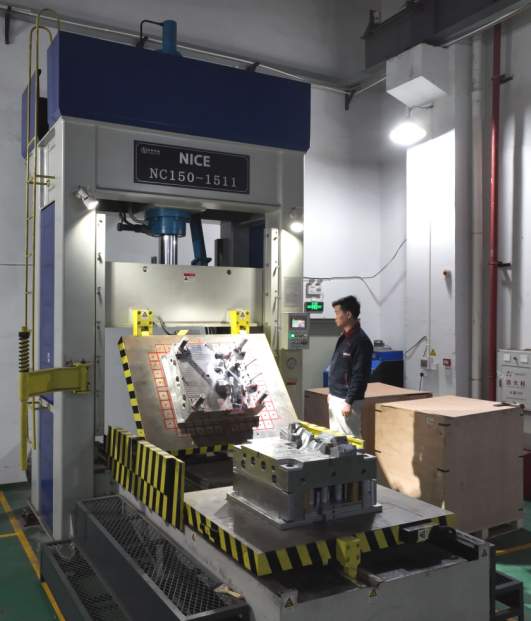
- 02Premiers essais / T1
Le moule est essayé après assemblage. Les presses internes couvrent une force de fermeture de 90 à 530 t.
- 03Contrôle des échantillons
Les résultats du contrôle des échantillons sont consignés dans un rapport.
- 04Corrections
Des modifications de conception et la répétition d’étapes de fabrication sont prévues si nécessaire.
- 05Confirmation
Après les reprises, le moule est essayé, puis remis au client ou expédié.
06 / Avant expédition
Contrôle final
Avant l’expédition, les essais et les éventuelles corrections sont suivis du contrôle des échantillons, du contrôle final et de la réception du moule.
- Dimensions
- Le contrôle dimensionnel utilise les moyens de mesure appropriés ; le contenu du rapport de mesure suit le plan de contrôle.
- Fonctionnement du moule
- Le moule est de nouveau essayé après les corrections.
- Contrôle visuel
- Le contrôle visuel est réalisé avant la réception finale et l’emballage.
- Emballages
- Les exigences d’emballage et leur contrôle sont convenus pour chaque livraison.
07 / Documentation
Documentation du projet
Le contenu de la documentation du projet est convenu avec le client et peut comprendre les enregistrements de contrôle suivants.
Rapport de contrôle de la carcasse
Rapport relatif au contrôle de la carcasse du moule.
Rapport de contrôle de l’acier
Rapport relatif au contrôle de l’acier.
Enregistrement IQC
Contrôle à réception.
Enregistrement IPQC
Contrôle en cours de fabrication.
Rapport de contrôle des échantillons
Rapport relatif au contrôle des échantillons.
Confirmation avant expédition
Confirmation de la qualité avant expédition.
Les autres certificats, rapports de mesure, rapports d’essais et listes de colisage sont convenus lors de la définition des exigences techniques.
08 / Photos
Mesure et contrôle
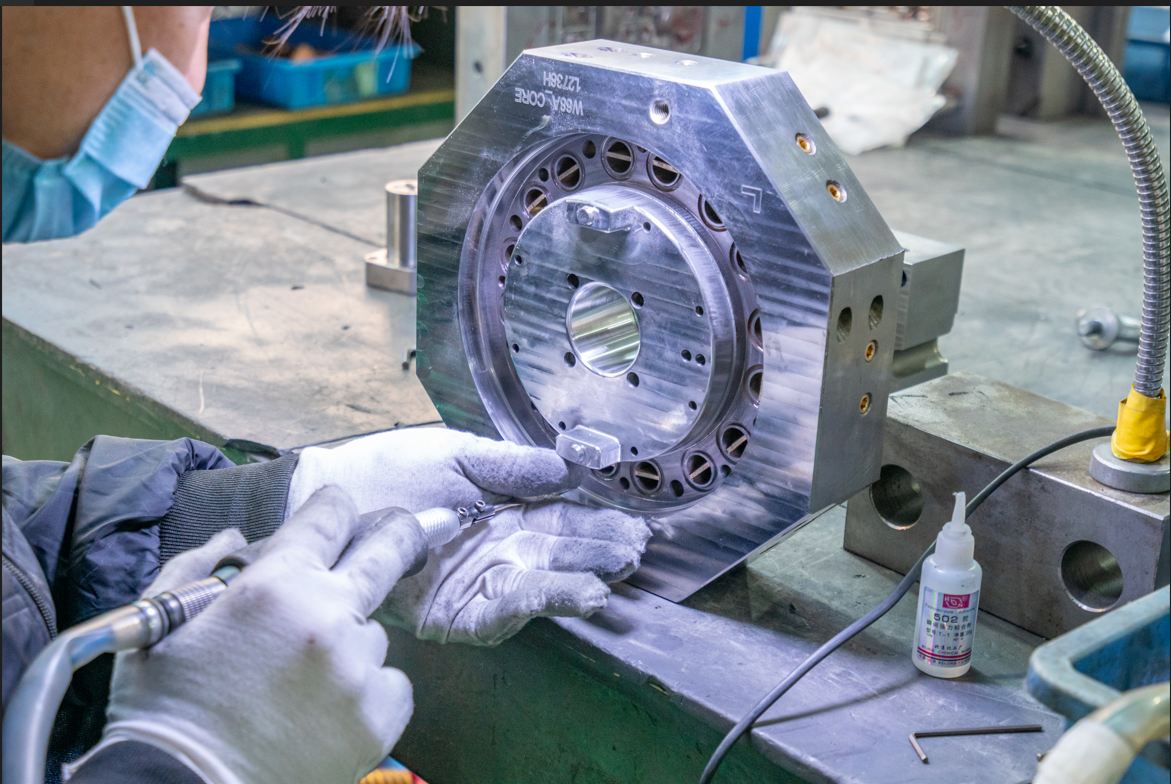
Les mesures et contrôles sont réalisés avec une machine de mesure tridimensionnelle, un projecteur de profil optique et des équipements d’ajustage des moules.